


航空发动机被称为"现代工业皇冠上的明珠",其装配工艺复杂、精度要求苛刻。当一家高端制造企业决定上马装配数字化项目时,管理层往往先被一组漂亮的目标数字说服——效率翻倍、周期缩短、一次成功。可真正到了项目验收环节,矛盾就暴露出来:合同里写的是"提升装配一致性""缩短研制周期",但谁来定义"一致"?用什么口径测"周期"?验收时拿不出可比的基线,供需双方只能各执一词。问题的根子,不在技术,而在验收指标的设计阶段就把"业务目标""测量口径"和"已验证结果"混为一谈。
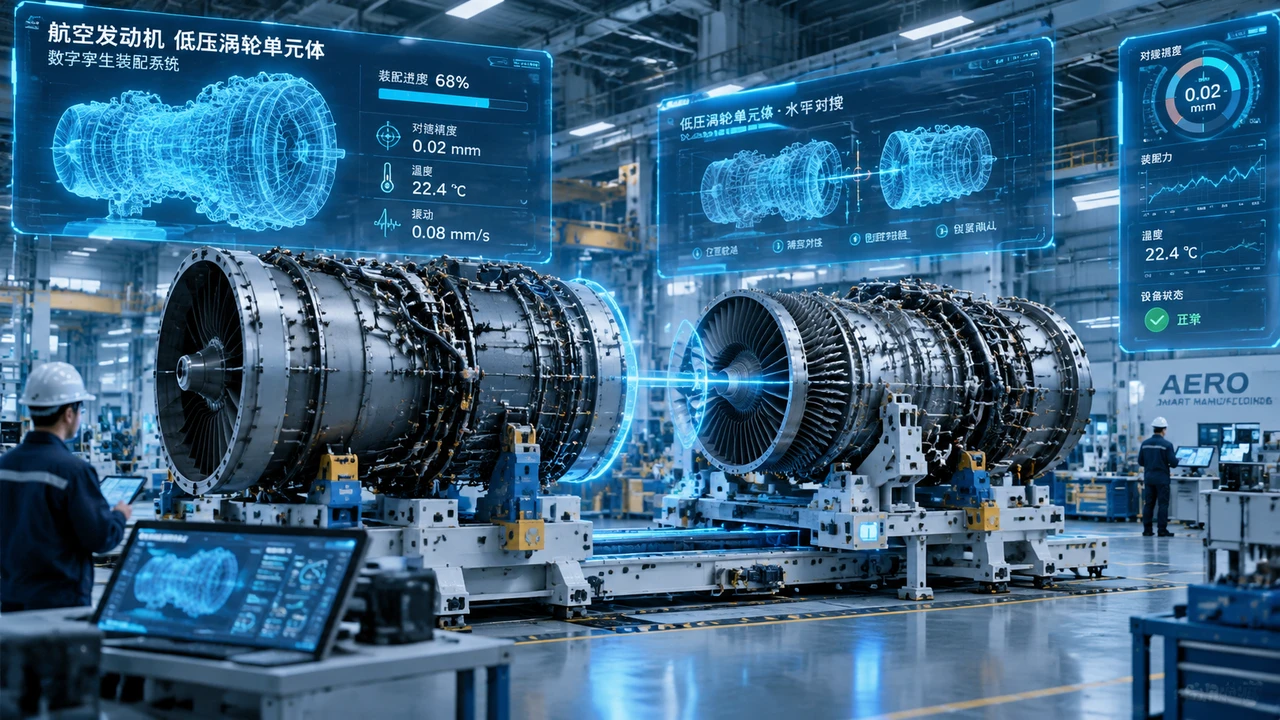
验收设计的第一步:分清目标、口径与结果
高复杂度装配项目最容易踩的坑,是把三件不同的事当成一件事来写进验收条款。
- 业务目标是方向性的期望,比如"提高装配质量一致性""缩短研制周期"。它回答"我们想要什么",但本身不可直接核验。
- 测量口径是把目标翻译成可操作的测量规则,包括测什么量、在哪个工序测、用什么设备、取多少样本、以什么为对照。它回答"怎么算达标"。
- 已验证结果是在明确口径和基线下实测得到的数值。它回答"实际做到了多少"。
搜索到的公开案例,大多呈现的是前两者,或是在特定研究条件下的结果,而不是对所有项目普遍成立的承诺。例如,有研究在低压涡轮单元体水平装配中采用基于变形控制的技术,文献描述其引导工装质量较传统方案降低约70%、装配效率显著提升;数字孪生驱动的选配研究则以控制同轴度为目标,输出零件配套清单与周向安装角度,以减少零件更换、提高一致性。这些数字是特定对象、特定工艺条件下的研究结论,对一个新项目而言,它们应当被当作待验证的目标参照,而不是签合同时就默认已经兑现的结果。
把这层关系理清楚,验收才有讨论的基础。
低压涡轮安装案例给出的目标维度
以低压涡轮单元体的智能安装为例,公开资料反映出几个典型的改进方向,可以作为设计验收指标时的目标维度来源。
一是装配一致性。数字孪生选配的做法,是测量鼓筒轴、封严盘、涡轮盘等零件的关键配合尺寸与止口跳动,以同轴度为控制目标进行选配优配,让选出的零件更易一次装配合格。这里的目标是"质量一致性",但真正能验收的,是同轴度这一类可测量的几何量。
二是生产效率与对接难度。变形控制水平装配技术通过力学仿真改进工装结构,目标是降低对接难度、提升效率。效率的改善需要落到单元体对接工时、返工次数这类可计量的指标上。
三是研制周期、成本与一次成功率。相关仿真技术的目标被描述为提高研发效率、降低研发成本、缩短研发周期;中国航发推进的"一次成功"工程,提出"设计一步到位、试制一次做对、试验一次成功、性能一次达标"。这些是明确的业务目标表述,而不是对某个具体项目验收结果的保证。
需要强调:以上均为案例所列的目标或研究情境下的结论,直接搬到自己的验收条款里并不成立,必须经过本企业基线下的重新测量。
把六类目标翻译成可核验指标
管理者关心的通常是六类目标:装配一致性、生产效率、研制周期、成本、不合格率、能源利用。它们都不能直接验收,需要先约定测量口径。下表给出一种翻译思路,数值一栏刻意留空,因为任何目标值都应由企业自己的基线推导,而非照抄外部案例。
| 业务目标 | 可核验指标(示例口径) | 测量边界与前提 |
|---|---|---|
| 装配一致性 | 关键配合面同轴度、止口跳动的合格率与分布离散度 | 需约定测点、测具精度与抽样规则 |
| 生产效率 | 单元体对接工时、关键工序节拍、人均装配产出 | 需剔除非常规停线,统一工时口径 |
| 研制周期 | 从工艺定版到首台合格交付的日历天数 | 需界定起止里程碑,区分设计与制造周期 |
| 成本 | 单台装配工装成本、返工与报废损失 | 需说明是否含摊销、是否可比机型 |
| 不合格率 | 一次装配合格率、返工次数、零件更换次数 | 需定义"不合格"判据与统计窗口 |
| 能源利用 | 单台装配工序能耗、单位产值能耗 | 需明确计量边界与采集方式 |
这张表的价值不在填了多少数字,而在于逼着项目双方在开工前就把"达标"的定义写死。否则验收时很容易出现"效率提高了,但是和什么比"的争执。
验收前必须建立的两个前提
第一个前提是基线。 没有基线,任何"提升"都无从谈起。基线应当在数字化改造前,用与未来验收相同的口径采集一段时间的真实数据,覆盖正常波动。只有当原始状态的工时、合格率、能耗被如实记录下来,验收时的对比才有意义。实践中常见的错误,是拿改造后的实测值去对一个"拍脑袋估计"的旧水平,结论自然经不起推敲。
第二个前提是适用边界。 外部案例里的改善幅度,几乎都绑定了特定机型、特定批量和特定工艺条件。低压涡轮水平装配的工装减重和效率提升,是在该研究对象上得到的;数字孪生选配的同轴度控制,服务的是特定转子组件。把这些数字当作本企业的验收门槛,等于默认自己的产品结构、批量规模和人员熟练度与案例完全相同,这显然不成立。验收指标应标注其成立条件:适用机型、批量区间、是否稳态生产、是否包含首件。
不同基础的企业怎么落地
验收指标的复杂度,应当匹配企业自身的数字化基础。
基础薄弱、首次尝试的企业,建议先收窄范围。选一两个痛点最集中的工序(如对接或拧紧),把一次合格率、关键工时作为核心验收指标,先把数据采集和基线建起来,不必追求六个维度一次到位。能源利用这类需要专门计量改造的指标,可以放到后续阶段。
已有部分数字化系统、具备数据积累的企业,可以把一致性和不合格率作为重点,依托已有的测量与检验数据建立较稳的基线,并在验收中引入分布离散度而不只是均值,更能反映"一致性"的真实含义。
体系成熟、推进数字孪生或智能产线的企业,可覆盖全部六类目标,但更要警惕指标间的相互牵制——例如片面压缩工时可能抬高返工率。此时验收应设计成一组相互制衡的指标集,而非单点冲刺,并明确每项指标的测量口径与边界条件。
无论哪类企业,核心逻辑一致:先定目标方向,再定测量口径,建好基线,标清边界,最后才谈结果。把这个顺序走对了,数字化项目的验收才能从"谁更会讲故事"回到"数据说话"。
【软盟资讯观察】
从趋势看,航空发动机这类高复杂度装配正在从"经验驱动"走向"数据驱动",数字孪生、变形控制、智能选配等技术给出了可量化改进的方向,这是制造业数字化转型的真实缩影。但值得冷静的是,公开资料展示的大多是案例目标或特定条件下的研究结论,与可普遍复制的验收承诺之间存在明显距离。企业管理者在立项时最该警惕的风险,是把别人的"目标值"误读为自己的"达标线",在没有基线、没有口径的情况下签下无法核验的条款,最终让项目验收沦为扯皮。真正的机会在于:越早建立符合自身实际的测量体系和基线数据,越能在后续评估中掌握主动,也越能把数字化投入转化为可持续的改进路径。换句话说,决定这类项目成败的,往往不是买了多先进的系统,而是开工前有没有把"什么叫做成功"定义清楚。指标设计的严谨程度,某种意义上就是一家企业数字化成熟度的试金石。